


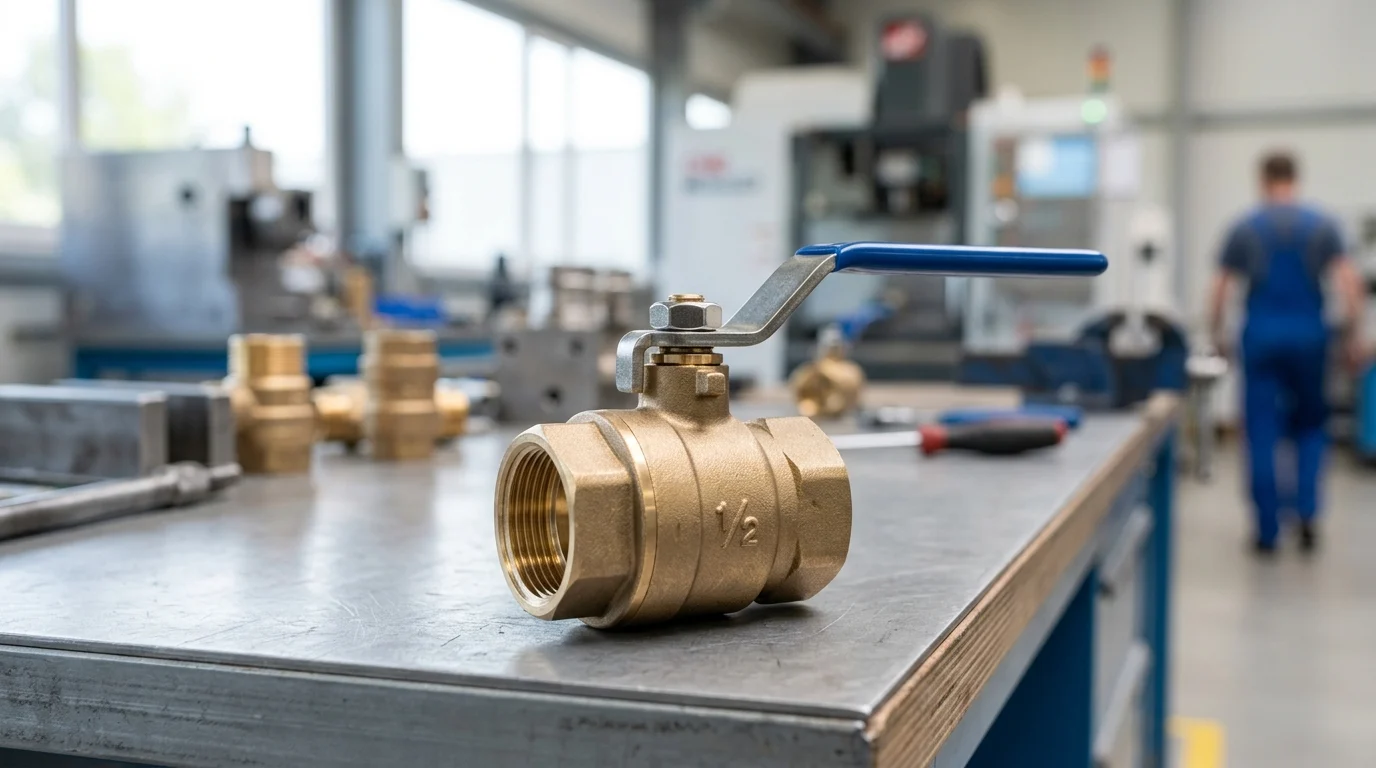
扩大黄铜阀门生产规模不仅仅是提高零件生产速度;它考验的是每个铸件、螺纹、密封件和耐压组件能否每天数千次地满足相同的规格要求。在管道、暖通空调和工业流体系统中,一个不合格的阀门就可能引发泄漏、保修索赔、项目延误,甚至造成长期的声誉损害。本文将探讨制造商如何维护这些阀门的合格性。 规模化生产中阀门质量的一致性 通过严格的材料控制、精密加工、严格的检验流程、自动化生产以及劣质成本管理,企业能够有效控制产品质量。对于采购团队和OEM买家而言,了解这些体系有助于区分可靠的供应商和那些仅仅在价格上具有竞争力的供应商。
为什么黄铜阀门制造质量至关重要
在全球流体控制行业,黄铜阀门是管道、暖通空调和工业应用中的关键部件,其设计使用寿命通常为10至20年。随着住宅和商业基础设施需求的增长,制造商面临着在扩大生产规模的同时保持严格的公差和材料完整性的双重挑战。实现规模化生产中质量的一致性不仅仅是一个生产指标,更是决定流体处理系统运行安全性和使用寿命的根本要求。
采购团队采购黄铜阀门时,实际上是在为自身产品线和设备的长期可靠性进行投资。由于制造过程中哪怕是微小的偏差都可能导致灾难性的系统故障,因此,了解质量控制背后的方法论是行业利益相关者最为关注的问题之一。
会议量增长和紧张的交付窗口
现代工业项目和零售分销网络的需求 大批量生产 在不牺牲精度的前提下,为了满足全球供应链的需求,顶级工厂经常需要处理每月超过 50 万件的订单——这是高需求产品线先进可扩展性的标杆。为了实现这些目标,工厂必须优化生产周期,以适应通常为 30 至 45 天的紧迫交货期。
生产规模的扩大需要原材料采购、自动化加工和快速组装的无缝整合。如果工厂缺乏同步的质量控制机制,大批量生产的高速运转很容易导致不合格品率的上升。举例来说,在50万件的生产周期中,缺陷率仅增加1%,就会产生5000件不合格品,造成发货延迟并扰乱下游项目的进度。
降低成本、可靠性和品牌风险
采购的主要目标是降低成本,但采购人员必须同时保障产品可靠性并降低品牌风险。不一致的采购行为会带来严重的财务后果。 黄铜阀门制造 劣质成本远不止初始采购价格。如果管理不善,劣质成本(COPQ)可能占到采购总支出的5%到15%,其表现形式主要有两方面:内部故障成本,例如工厂废料和返工;以及外部现场故障成本,包括产品召回、保修索赔和大规模现场更换。考虑到逆向物流和更换人工成本,高外部缺陷率会显著降低买方的利润率。
此外,品牌声誉对零部件的可靠性高度敏感。即使只有一批阀门存在缺陷,在标准工作压力下发生泄漏,也可能对分销商的市场地位造成永久性损害。因此,投资于采用严格且可扩展的质量管理体系的制造商,是降低财务风险、保护品牌资产的积极主动之举。
黄铜阀门质量始终如一意味着什么
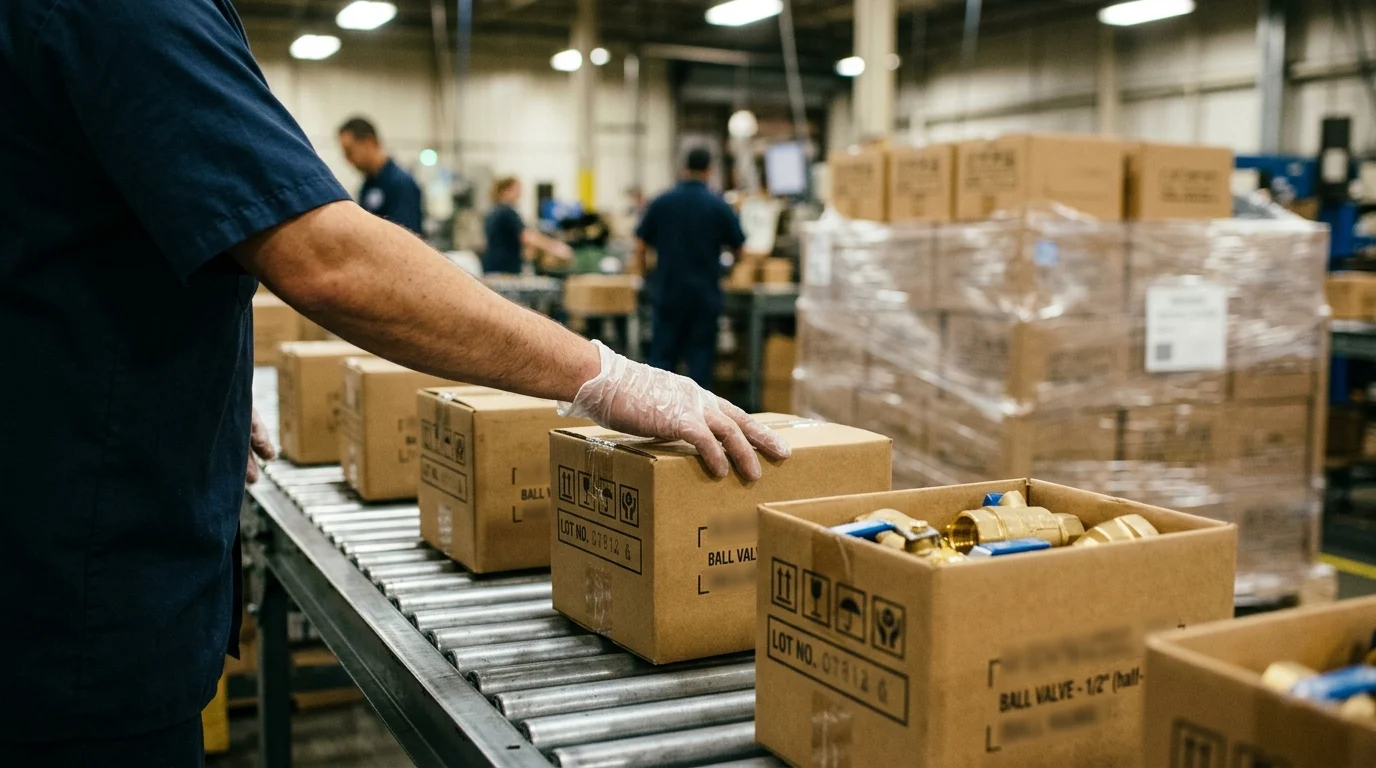
黄铜阀门制造的质量标准需要对产品运行环境有深入的技术理解。质量一致性意味着生产的第一百万个阀门与第一个阀门性能完全相同,并严格符合机械和化学性能规范。这种一致性是通过对材料科学和尺寸工程的精细控制来实现的。
可靠阀门的关键质量要求
可靠的黄铜阀门必须能够承受压力波动、极端温度和腐蚀性介质。关键的质量要求包括经过验证的设计爆破压力公差(通常针对特定的PN40等级工业应用,设计压力超过40巴),以及在-20°C至120°C的温度范围内保持密封完整性的能力。然而,这些阈值会因阀门类型、压力等级和密封材料的不同而显著变化,这意味着它们不应被视为适用于所有产品的通用规范。
除了基本功能外,阀门还必须表现出低扭矩操作(对于标准住宅尺寸,通常需要 2 Nm 至 8 Nm 的驱动力),以确保最终用户可以在数千次循环中平稳地驱动阀门,而不会出现阀杆卡滞或密封件劣化的情况。
材料成分和尺寸精度
优质阀门的基础在于其材料构成。标准应用通常采用CW617N黄铜,这种材料兼具良好的加工性和机械强度。然而,由于CW617N含有铅,因此在许多地区市场,其在饮用水应用中受到严格的监管限制。在腐蚀性水质条件下,则需要使用抗脱锌(DZR)黄铜,例如CW602N,以防止结构劣化。
需要注意的是,DZR 和无铅合规性是两种不同的材料特性。虽然全球法规(例如美国的《安全饮用水法》或欧洲当地的管道规范)越来越多地要求饮用水系统使用无铅黄铜(铅含量低于 0.25%),但一些对水质要求极高的饮用水应用需要使用满足 DZR 和无铅合规性要求的高级合金。 两个都 同时考虑DZR和无铅标准。由于无铅和DZR法规因地区而异,且会随时间变化,买家必须核实当地现行法规,而不能仅仅依赖静态的合金分类。
除了精确的材料成分外,尺寸精度也至关重要。壁厚必须保持均匀,以防止出现薄弱点;螺纹轮廓必须严格符合国际标准(例如 ISO 228 或 NPT),以确保连接处无泄漏。
关键质量指标对比
在评估黄铜阀门的质量一致性时,买家应比较决定其性能和合规性的关键材料指标。下表列出了制造中使用的标准黄铜合金及其相应的质量阈值:
| 材料等级 | 铅(Pb)含量上限 | 典型抗拉强度 | 主要特征 | 典型应用 |
|---|---|---|---|---|
| CW617N(标准型) | 1.5% - 2.5% | 约380-430兆帕 | 优异的加工性能 | 暖通空调系统,非饮用水 |
| CW602N (DZR) | 1.5% - 2.5% | 约320-360兆帕 | 抗脱锌作用 | 高矿物质水系统 |
| CW724R(无铅) | 约400-450兆帕 | 监管合规 | 饮用水 |
通过对这些指标进行基准测试,采购团队可以确保所采购的阀门在冶金性能上符合目标市场的要求。采购人员还必须核实其特定应用是否需要双重认证,例如无铅DZR合金,而不是将这些类别视为互斥的。
制造商如何在生产过程中控制质量
将黄铜锭坯加工成精密流体控制装置需要多道工序。大规模生产时,仅靠人工检验不足以保证质量。领先的制造商在生产的每个阶段都实施高度可控的自动化流程,以消除变量并确保严格的重复性。
黄铜合金的选择和来料检验
质量控制甚至在生产开始之前就开始了。优质制造商会对进厂的黄铜原材料进行严格的光学发射光谱分析。这项测试验证合金成分是否符合所需标准(例如,确认标准锻造黄铜的铜含量精确在 57% 到 59% 之间)。
如果进料中含有过量的杂质,例如铁(通常含量上限为0.3%)或锡,则会导致锻件脆化或加工过程中刀具快速磨损。严格的进料检验流程会在不合格的原材料进入生产流程之前将其隔离,从而防止大批量产品不合格。
铸造、锻造、机械加工、螺纹加工和装配控制
核心 黄铜阀门生产 依靠热锻和精密加工。为了确保一致性,制造商控制着几个不同的工序:
- 热锻: 温度控制至关重要;对于标准锻造黄铜,坯料通常加热到700°C至800°C的精确温度范围内,但具体温度会因合金的不同而有所差异。在最佳温度范围之外进行锻造会导致微裂纹或型腔填充不完全。
- 数控加工: 锻造完成后,计算机数控 (CNC) 加工中心会切割内部空腔并准备阀体。高端制造商会对其 CNC 机床进行校准,以确保关键尺寸的公差可小至 ±0.01 毫米,同时阀座区域的表面粗糙度 (Ra) 目标值控制在 0.4 至 0.8 微米之间。保持如此严格的公差是高端制造的标志,确保 PTFE 阀座和黄铜球等内部组件完美对齐。
- 螺纹加工和装配: 螺纹轮廓按照严格的国际标准切割,然后进行自动化组装,以保证平稳运行和长期防止泄漏。
提高重复性的工艺步骤
为了确保数十万件产品的可重复性,工厂采用统计过程控制 (SPC)。有效的 SPC 不仅仅是贴个流程标签,它还包括在控制图上绘制关键尺寸,设定过程能力指数 (Cpk) 目标值达到 1.33 或更高(表明理论缺陷率低于百万分之 64),并制定严格的反应规则。通过定期测量随机样本,操作人员可以检测刀具磨损情况,并在尺寸超出公差范围之前调整机床偏移量。
此外,整合 自动化装配线 减少人为错误。自动化工作站对阀盖施加精确的扭矩规格,并利用机械臂插入 O 形圈,而不会扭曲或损坏弹性体,从而大幅提高一次合格率,达到行业基准的 98% 或更高。
测试、合规性和可追溯性
一套稳健的生产流程必须通过全面的测试和合规性验证来证明其有效性。可追溯性和完善的质量记录能够确保每一批黄铜阀门都符合制造商的内部标准和外部监管要求。
压力、泄漏、扭矩和尺寸测试
对于任何流体控制装置而言,最关键的验证是其耐压能力。制造商通常会对完全组装好的阀门进行 100% 在线测试。大批量生产线采用自动压力衰减传感器,通常使用空气对阀门加压(例如,6 至 10 巴)。 标准低压阀为了检测微泄漏(通常定义为在 10 至 15 秒周期内压力下降超过 0.1 bar),无需降低生产线速度。然而,需要注意的是,管路压力衰减参数和液压爆破测试规程会因阀门压力等级、尺寸和适用的设计标准而显著不同;它们并非一成不变的阈值。此外,对于小批量生产或特定的目视检查,可以将阀门浸入水中进行传统的气泡测试。
对于高压工业应用,每个批次都会抽取统计样本进行液压爆破测试。虽然PN40阀门的设计公差超过40巴,但通常会在标准测试压力下(例如,特定PN25或PN20压力等级的阀门为25巴)进行常规批次验证,以确认其结构完整性。此外,还会进行扭矩测试,以确保操作手柄在规定的力范围内移动,从而确认内部密封件既不会过松(导致泄漏),也不会过紧(导致过早磨损)。
标准、认证和质量记录
遵守国际标准是现代制造业不可或缺的一部分。工厂必须维持严格的质量管理体系,通常需要与国际标准保持一致。 ISO 9001 遵循各项原则,以确保持续改进和标准化操作程序。
根据目标市场的不同,阀门还必须具备特定的产品认证,例如欧洲建筑管网的 EN 13828 认证或北美饮用水系统的 NSF/ANSI 61 认证。维护完整的质量记录,包括材料测试报告 (MTR) 和批次测试数据,可确保从黄铜锭到最终包装产品的全程可追溯性。
过程检验与最终检验
有效的质量保证依赖于过程检验和最终检验之间的平衡。过程检验直接在生产车间进行,在加工完成后立即识别尺寸偏差。这可以防止缺陷零件被赋予额外的价值。
相反,最终检验是将成品与可接受质量限值 (AQL) 标准进行比较。黄铜阀门的标准基准是:主要缺陷的 AQL 为 1.5,次要缺陷的 AQL 为 4.0,这意味着如果发现的严重缺陷数量超过统计上可接受的范围,则该批次产品将被拒收。这种双层检验方法确保只有合格的产品才能装入运输容器。
买家应如何评估黄铜阀门制造商
选择合适的黄铜阀门制造商是一项战略决策,它关系到产品安全、供应链稳定性以及整体盈利能力。买家必须超越初步报价,对供应商的运营能力、质量文化和历史绩效指标进行全面评估。
工厂能力、质量体系和缺陷指标
全面的工厂审核对于验证制造商的真实能力至关重要。买家应评估工厂的生产能力、自动化水平以及测试实验室的先进程度。了解供应商的最小订货量 (MOQ)——例如,定制黄铜阀门的最小订货量可能在 3,000 到 5,000 件之间——有助于确定其规模是否符合买家的采购策略。
此外,评估缺陷指标至关重要。买家应索取首次合格率和客户退货率的历史数据,寻找现场故障率低于百万分之五百 (PPM) 的合作伙伴。
要点总结
- 选择拥有成熟质量体系的黄铜阀门供应商,因为阀门通常需要可靠运行 10 到 20 年。
- 在接受 30 至 45 天的交货承诺之前,请确认制造商能够协调材料采购、加工、组装和检验。
- 将小幅缺陷率上升视为重大风险,因为 50 万件订单中 1% 的缺陷率上升会导致 5000 个不合格零件。
- 要评估总拥有成本,而不仅仅是单价,因为管理不善造成的质量问题可能会消耗采购支出的 5% 到 15%。
- 优先选择采用自动化、可重复流程和有记录的测试方法的制造商,以保障可靠性、交付进度和品牌声誉。
常见问题解答
为什么质量控制在黄铜阀门制造中如此重要?
黄铜阀门在管道、暖通空调和工业系统中通常可运行10至20年。材料、加工或密封表面的微小缺陷都可能导致泄漏、压力失效、保修索赔和品牌损害。
制造商如何在批量生产中保持质量?
它们结合了可控的原材料采购、自动化加工、过程检验、标准化装配和最终压力测试。当月产量达到数十万个阀门时,可扩展的系统至关重要。
如果在大规模生产过程中缺陷率上升会发生什么情况?
即使在50万件的订单中,缺陷率仅增加1%,也会导致5000个不合格阀门。这会延误发货、增加返工、扰乱客户项目,并提高采购总成本。
买家在选择黄铜阀门制造商时应该评估哪些因素?
买家应仔细审查材料可追溯性、加工精度、测试程序、生产能力、交货可靠性和质量文件。最低的单价未必是最低的总成本。
阀门质量差会如何影响采购成本?
质量低劣会导致废料、返工、保修索赔、退货和现场更换成本增加。如果管理不善,质量低劣造成的成本可能占到采购总支出的 5% 到 15%。